

1.导轨
1、采用刮研技术及精研磨工艺,并配置自动润滑系统,确保机床长期高精度、高稳定性。
2、使用燕尾导轨结构,HT300材质,其强度高,耐磨性好,整体设计优良、减震效果极好。
3、硬轨结构,接触面均经过刮研处理,每平方英寸刮研点数一般20个,使刚性提高明显。
4、Z轴采用双山型滑动导轨,完全能够满足刚性要求高,加工范围大的自动化加工。

X轴:燕尾滑动导轨

Z轴:双山型导轨
2.高精度主轴

1、轴芯:使用独特的主轴材料,经过多道热处理和精细加工,耐冲击和耐磨性更强。。
2、轴承:使用进口品牌精密滚珠轴承,采用P4级,终身免维护。
3、防水:使用进口专供的高级防水环。

4、可选配电主轴,采用油冷机冷却,保证高精度。
5、特殊配置可选用内置电主轴, 内置电机主轴Ф30规格主轴转速8000rpm,采用油热交换器冷却,保证了主轴的高速高精度。适合于对精度、光洁度要求较高的工件加工,提高了生产效率。
3.操作系统 FANUC Oi-TF
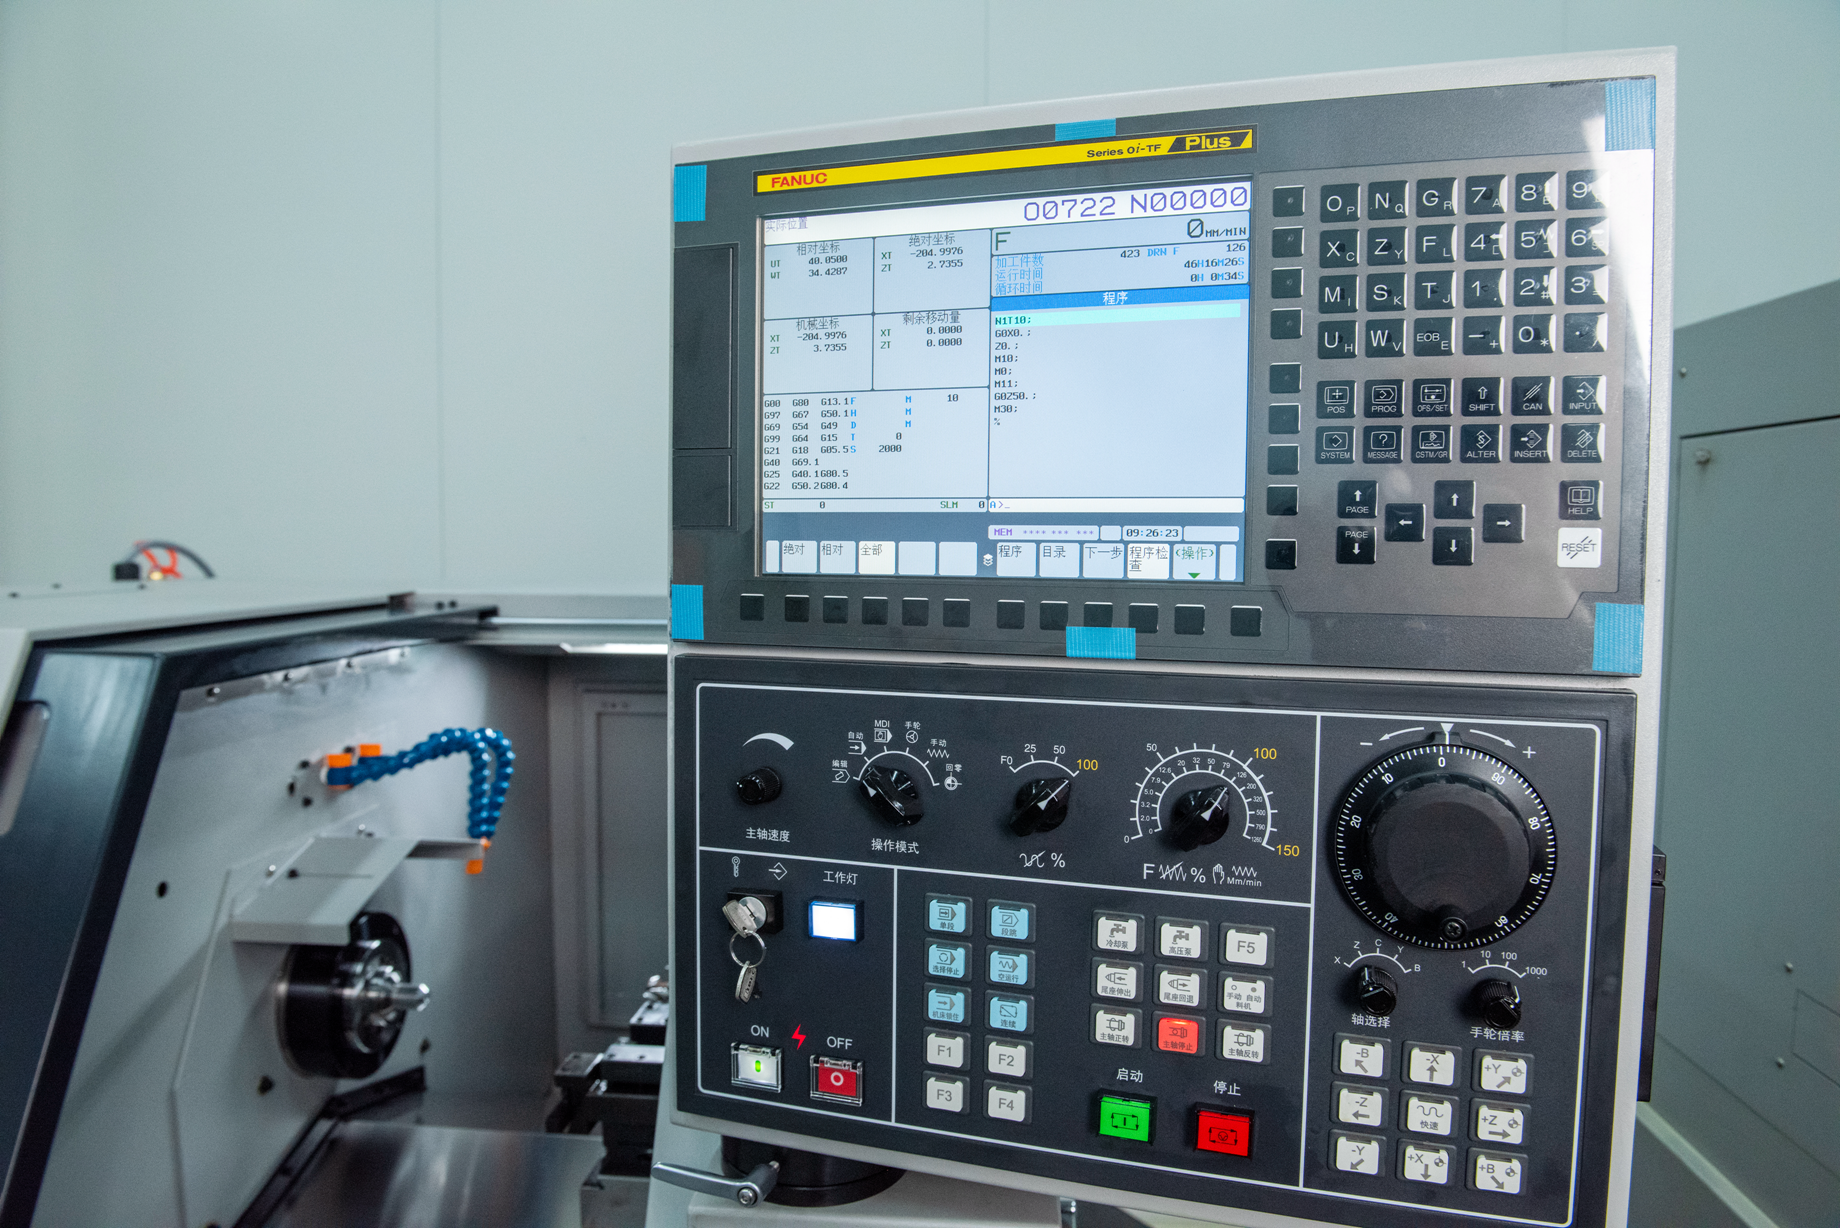
FANUC操作系统
1. 高速高精度刚性攻丝。
2. 复合加工循环,能简化车床编程。
3. 圆柱插补功能,能够按照圆柱表面的展开图进行编程。
4. 直接尺寸编程,能简化部件加工程序的编程。
5. 记忆型螺距误差补偿,可对丝杠螺距误差等机械系统中的误差进行补偿,补偿数据以参数的形式存储在CNC的存储器中。
6. CNC内装PMC编程功能,对机床和外部设备进行程序控制。
7. 随机存储模块,可在CNC上直接改变PMC程序和宏执行器程序。
4.多样的自动夹具开闭及夹紧装置选择
液压回转缸:
1、过程稳定,容易吸收冲击和振动。
2、夹持力大,易实现无级调速,调速范围较大。
3、液压站保压可靠、效率高、构造简单。

液压回转缸

液压站
气动回转缸:
1、操作简单,便于与实现自动化。
2、响应快速,提高生产效率。
3、可选配卡盘夹紧方式,夹紧精准,夹持范围大。

气动回转缸
5.燕尾刀具座底板

可以采用与20G机床同等规格尺寸设计,可使用20排刀系列标准刀座,增加排刀数量。
6.自制电动动力刀装置
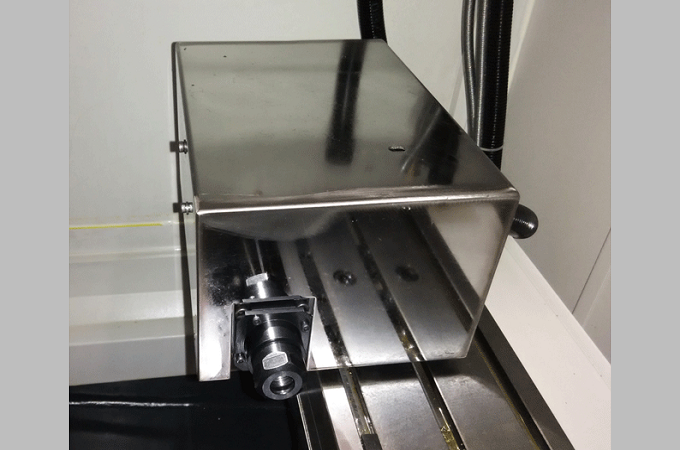
径向动力刀
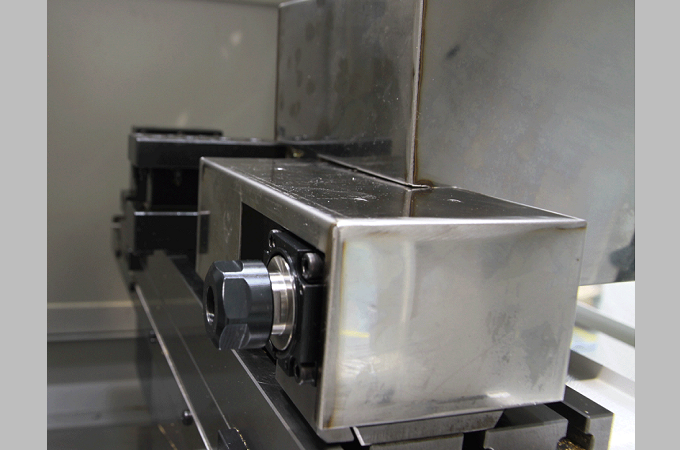
轴向动力刀
多种动力刀可供选择,用以满足各种加工需求。
7.高压内冷却装置

可有效冷却润滑,提高效率保证产品质量。
8.对刀仪

精确测量、操作方便。接触式用CNC车床刀片传感器、能够检测车刀刀片的精密位置与磨耗・折损,自动补正磨耗量。
9.主轴寸动吹气装置
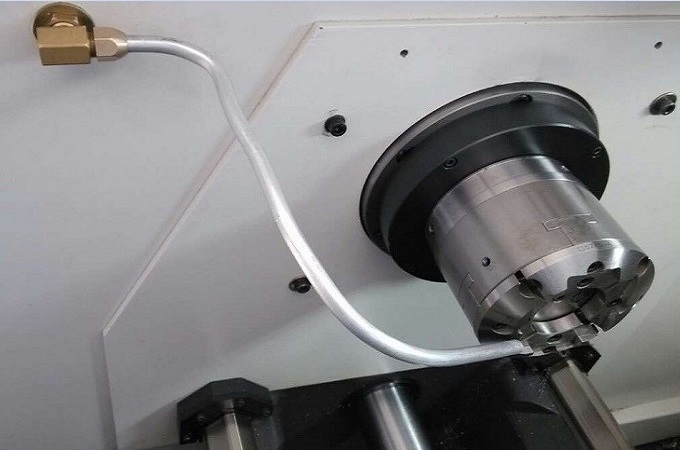
执行M指令和按下AIR BLOW按钮时,主轴按设定速度旋转,铜管吹气,清理夹头上黏沾的铁屑。
10.夹紧检测装置

高精度传感器检测灵敏,确保夹持状态良好,有效提高生产质量。
11.切削油装置

用于存储冷却液,配备冷却泵,实现冷却液回路循环。
12.Cs轴轮廓控制

可实现曲面、分度和复合加工等相关功能。

播放列表
下轴加工
车载镜筒
XKNC-50GB前端盖精加工