

1.高生产性
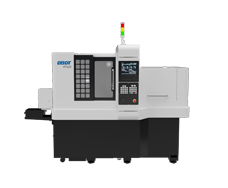
通过机电一体化开发,追求高加速度及高响应性,消除无效动作及无效时间, 发挥机床性能,实现高生产性。
追求高生产性
采用较快的Z轴加速度和低惯性主轴伺服马达,实现了进—步的循环时间缩短。
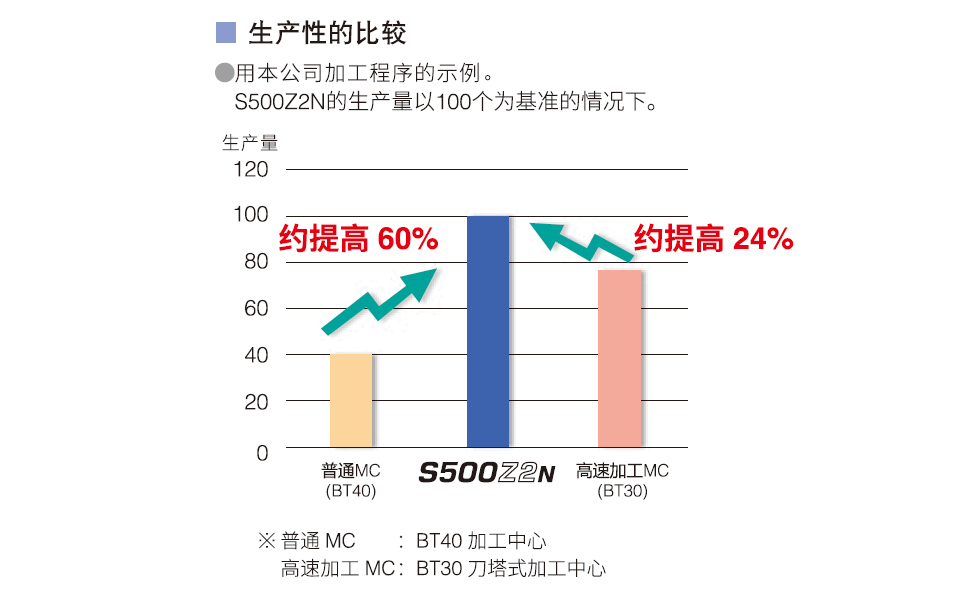
高响应性伺服
一步优化同步攻丝速度与精度,实现效率提升。
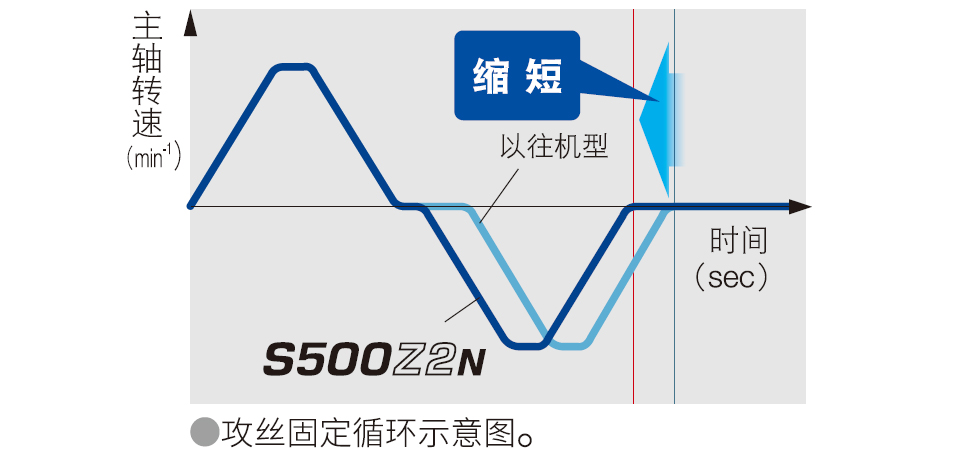
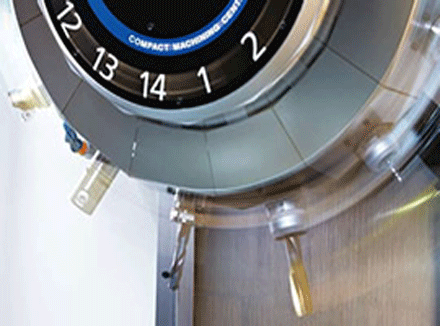
无停顿ATC
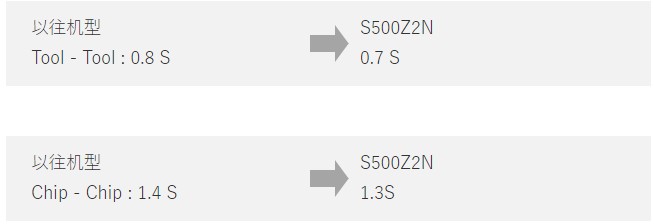
不仅主轴的启动/停止时间快,而且通过提高Z轴速度,将换刀时间浓缩到0.7s
同步行程控制
换刀的同时进行XY铀、附加轴的定位,从而减少不执行切削动作的时间 。
2.强切削力
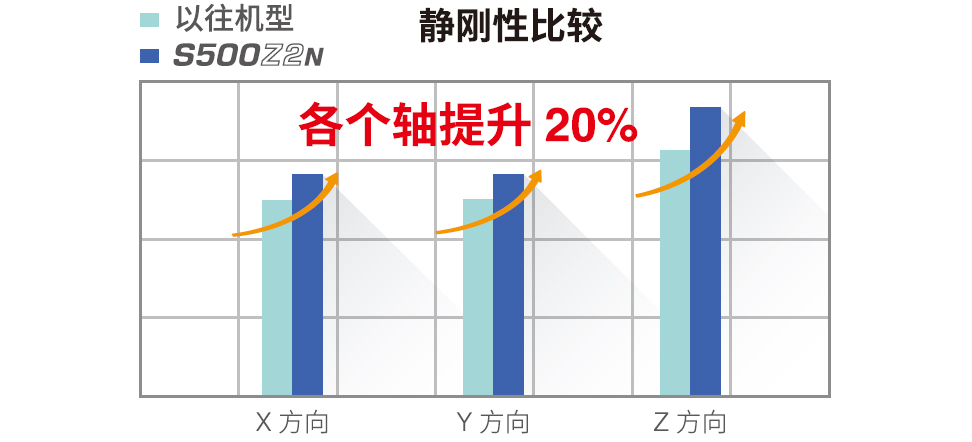
通过对床身、立柱的强化、不仅提高设备静刚性,对于设备立柱的抗变形能力、动刚性也有大幅改善。保持高速加工优点的同时也扩大了重切削、高亮面加工的能力。
高刚性构造和抑制振动特性
基于立柱的动刚性较以往提升2倍,加工中对于周边的振动影响较小,从而得到优质的高亮面品质。
高输出主轴马达
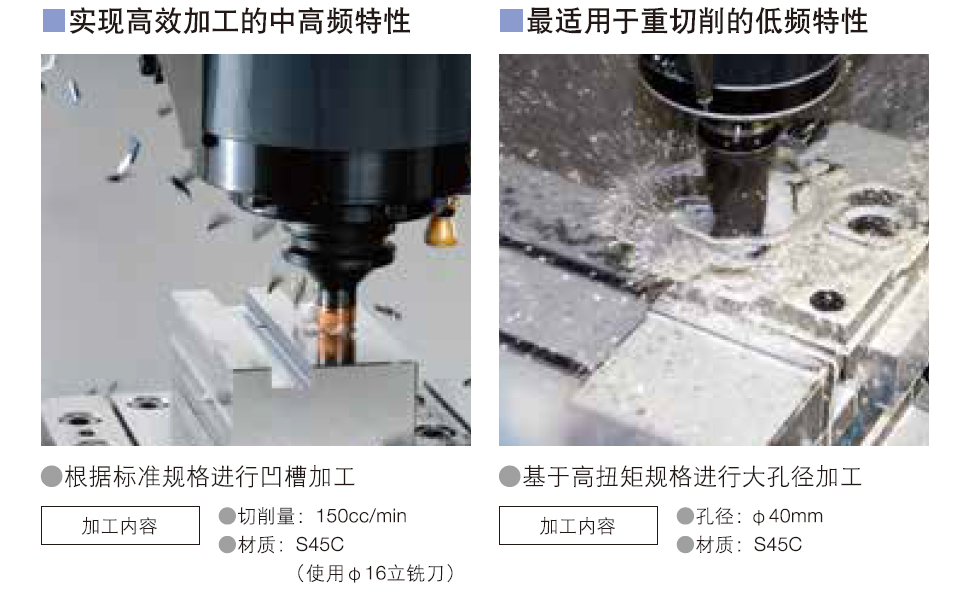
主轴马达扭矩值
高速立体加工
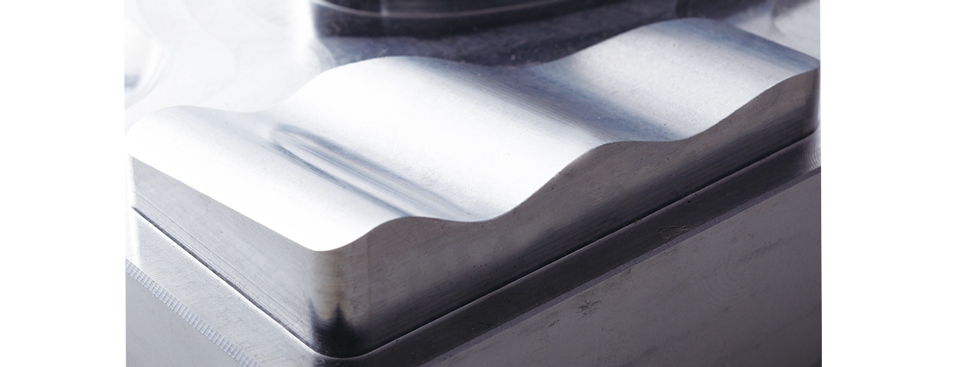
高速主轴规格中, Brother独创的三维加工控制,可以预读200条程序段、平滑路径补正实现高速且高精度的立体加工。
3.操作性、可靠性
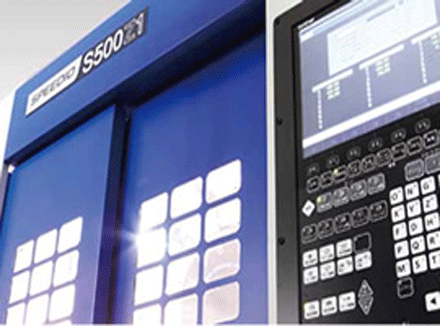
追求易用性的自制CNC控制装置“CNC-C00系列”功能进一步增强, 提高了对于用户的可用性。
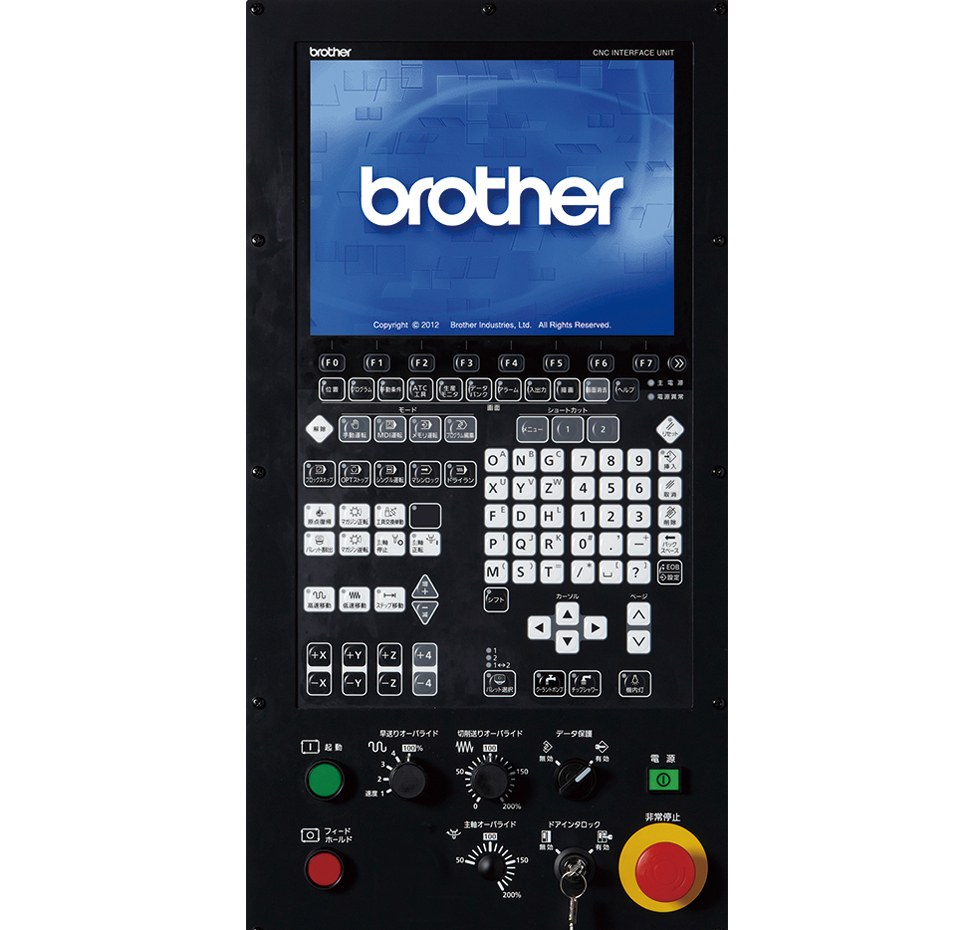
操作性
配备刀具监控功能
ATC监控功能
波形USB输出
高精度模式简单设定
PLC功能
高可靠性
对可能导致机床停机的切屑堆积、切削液雾气等各部分进行改进,提升了可靠性
产品规格 | ||||
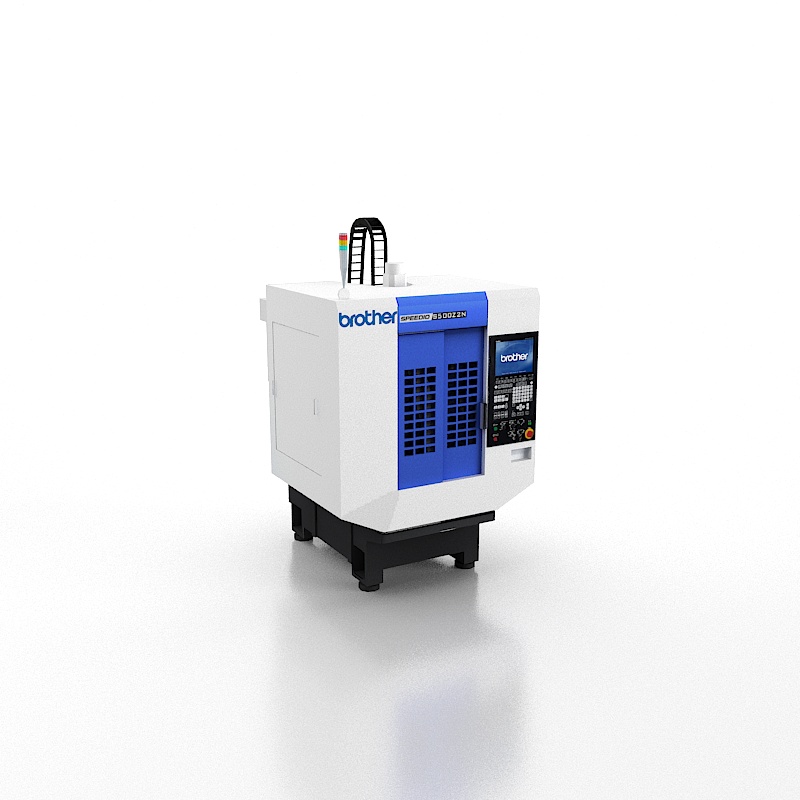
机型 | S700Z2N | S500Z2N | ||
CNC系统 | CNC-C00 | |||
移动量 | X轴 | 700mm | 500mm | |
Y轴 | 400mm | |||
Z轴 | 300mm | |||
工作台上面和主轴端面间距离 | 180mm~480mm | |||
工作台 | 工作区域尺寸 | 800mm×400mm | 600mm×400mm | |
最大负载(均匀负载)重量 | 250kg(300kg)*6 | |||
主轴 | 主轴旋转速度 | 10,000min-1规格 : 1min-1~10,000min-1 | ||
16,000min-1规格(选配) : 1min-1~16,000min-1 | ||||
10,000min-1高转钜规格 (选配): 1min-1~10,000min-1 | ||||
27,000min-1规格(选配) : 1min-1~27,000min-1 | ||||
攻丝中主轴转速 | MAX. 6,000min-1(27,000min-1规格 : MAX. 8,000min-1) | |||
锥孔 | 7/24 No.30号锥度 | |||
BT二面约束主轴 (BIG-PLUS) | 选配 | |||
中心出水主轴 (CTS) | 选配 (27,000min-1规格无法选择CTS) | |||
进给速度 | 快速移动速度 X×Y×Z轴 | 50m/min×50m/min×56m/min | ||
切削进给速度 | X、Y、Z轴 : 1~30,000mm/min*7 | |||
工具交換装置 | 刀柄类型 | MAS-BT30 | ||
拉钉规格*4 | MAS-P30T-2 | |||
刀具库存数 | 14把 /21把 | |||
最大刀具长度 | 250mm | |||
最大刀具直径*1 | 110mm | |||
最大刀具重量*1(kg) | 3.0kg/把(总重量25kg/14把) | |||
(总重量35kg/21把) | ||||
刀具选择方式 | 就近随机 | |||
刀具交换时间*5 | Tool To Tool:0.7sec | |||
Chip To Chip:1.3sec | ||||
马达 | 主轴马达(10分/连续)*2 | 10,000min-1规格 : 10.1kW/7.1kW | ||
16,000min-1规格(选配) : 7.4kW/5.1kW | ||||
10,000min-1高转钜规格(选配) : 12.8kW/9.2kW | ||||
27,000min-1规格(选配) : 8.9kW/6.3kW | ||||
进给轴电机 | X、Y轴 : 1.0kW / Z轴 : 2.0kW | |||
所需动力源 | 电源 | AC200V ±10%、50/60Hz ±1Hz | ||
电源容量(连续) | 10,000min-1规格 : 9.5kVA | |||
16,000min-1规格 : 9.5kVA | ||||
10,000min-1高转钜规格 : 10.4kVA | ||||
27,000min-1规格 : 9.5kVA | ||||
空气 压源 | 常用 气压 | 0.4MPa~0.6MPa (推奨値:0.5MPa)*8 | ||
所需 流量 | 45L/min (27,000min-1规格 : 115L/min) | |||
机器尺寸 | 机器高度 | 2,497mm | ||
所所需占地面积(控制装置门打开时) | 2,050mm×2,223mm | 1,560mm×2,223mm | ||
[2,864mm] | [2,864mm] | |||
机床重量(包括控制装置和防护罩) | 2,450kg | 2,300kg | ||
精度*3 | 轴的双向定位精度 | 0.006mm~0.020mm | ||
(ISO230-2:1988) | ||||
轴的双向重复定位精度性 | 0.004mm不到 | |||
(ISO230-2:2014) | ||||
正面门参数 | 2扇门 | |||
标准附件 | 地脚螺栓/4根、水平地脚/4片、机械罩(手动门)、自动间歇给油装詈 | |||
*1刀具最大重量因形状、重心等的位置而异,因此该值仅供参考。 | ||||
NC装置规格 | ||||
CNC装置型式 | CNC-C00 | |||
控制轴数 | 4轴(X、Y、Z、付加轴1轴) | |||
同步控制轴 | 定位 | 4軸(X、Y、Z、附加轴1轴) | ||
插补功能 | 直线:4轴(X、Y、Z、附加轴1轴) | |||
圆弧:2轴 | ||||
螺旋/锥形插补:3轴 (X、Y、Z) | ||||
最小设置单位 | 0.001mm、0.0001inch、0.001° | |||
最大指令值 | ±9999.999mm 999.9999inch | |||
显示 | 12.1型彩色液晶显示器 | |||
内存容量 | 100MB(程序和数据库的总和) | |||
外部通信功能 | USB接口、以太网、RS232C(选配) | |||
可注册程序 | 4,000个(程序和数据库的总和) | |||
程序格式 | NC语言、对话方式(参数切换)、对话程序→NC程序可变换 | |||
NC机能 | 绝对 / 增量 | 切削液自动关闭 (节能功能) | ||
英制 / 公制 | 机内灯自动关闭 (节能功能) | |||
任意直线夹角的倒角 / 圆角 | 热变位自动补偿系统II (X 、Y 、Z轴) | |||
坐标回转 | 攻丝退回功能 | |||
同步攻丝 | 自动工件测量 *1 | |||
坐标系设置 | 波形图显示 | |||
空运行 | 操作等级 | |||
程序启动 | 外部输入 / 输出键 | |||
背隙补偿 | 高精度模式BI (预读40程序段) | |||
快速进给倍率 | 逆时间进给 | |||
切削进给倍率 | 加工负载监控功能 | |||
报警记录 (1,000条) | (NC) | |||
状态记录 | 扩展工件坐标系 | |||
机床锁定 | 比例缩放 | |||
计算机远程 | 镜像功能 | |||
内置PLC | 菜单编程 | |||
马达绝缘电阻检测 | 可编程数据输入 | |||
按键操作记录 | 刀具长度补偿 | |||
ATC监控功能 | 刀具半径补偿 | |||
画面截图 | 宏程序功能 | |||
波形图外部输出 | 局部坐标系功能 | |||
自发通知 | 单向定位功能 | |||
高精度模式AIII | 纸带运行功能 | |||
刀具长度测定 | (对话) | |||
刀具寿命管理 / 备用刀具 | 动作程序 | |||
后台编辑 | 调度程序 | |||
程序轨迹描图 | 刀具自动选择 | |||
子程序 | 切削条件自动确定 | |||
螺旋 / 圆锥插补 | 刀具长度补偿星自动补偿 | |||
刀具冲洗过滤器堵塞检测 | 刀具半径补偿呈自动补偿 | |||
电源自动关闭 (节能功能) | 未知数输入自动计算 | |||
待机模式 (节能功能) | 加工顺序控制 | |||
侧冲洗器断开延时 |
| |||
NC机能 特殊规格 | 内存增大 (约500Mbyte) | (NC) | ||
高精度模式Bll (预读200程序段, 平滑路径补偿) | 亚微米指令 *3 | |||
高速处理 *2 | 插入型宏 | |||
| 回转固定装置偏置功能 | |||
| 渐开线插补 | |||
*本产品搭载Brother NC系统控制的附加1轴转台,不能搭载Brother NC系统控制的复合转台。 | ||||
播放列表
手机外壳