

1.大范围的加工区域
大移动量和工作
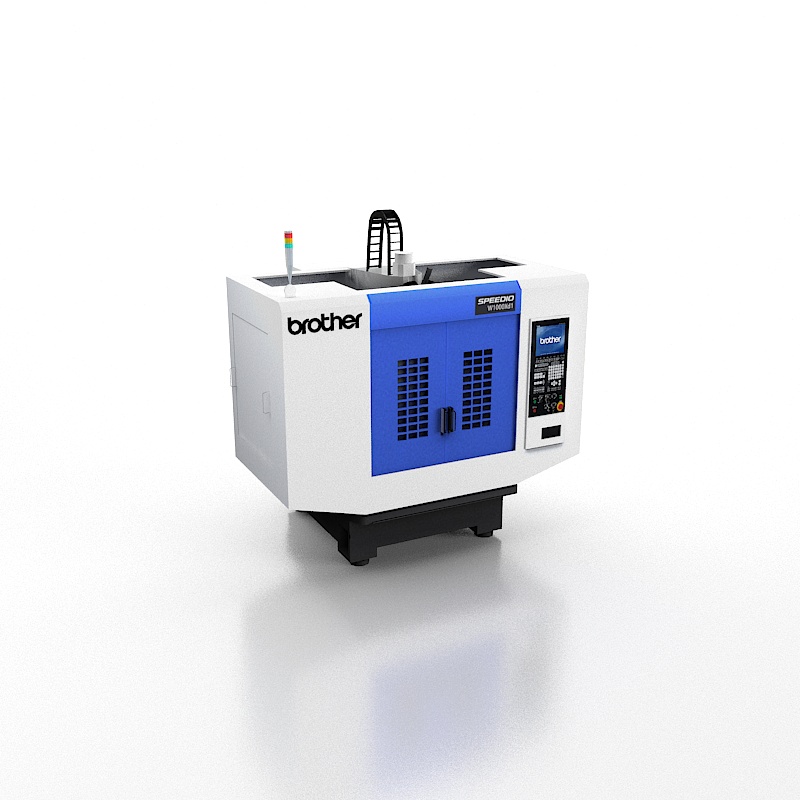
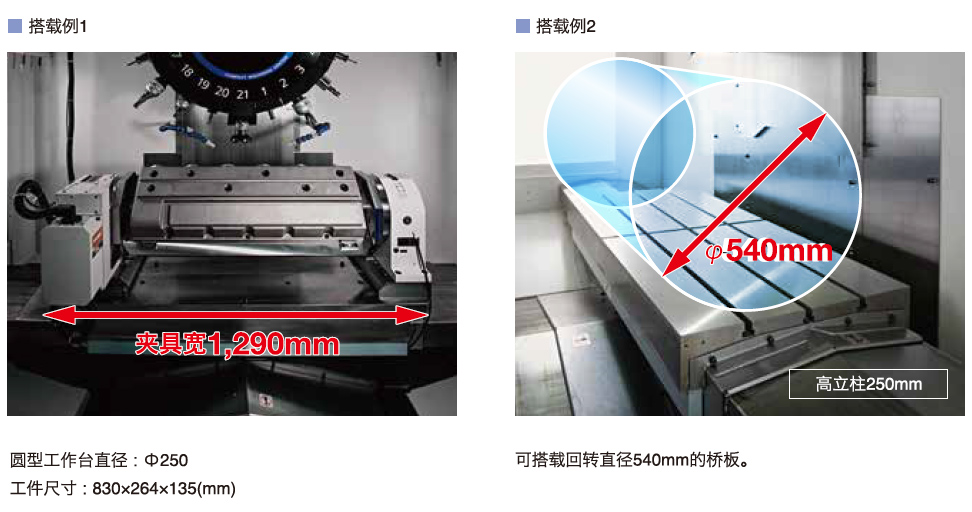
因为扩大了X轴、Y轴的移动量和加工范围,使BT30设备能加工相比之前更大尺寸的工件、搭载比以往更大的夹具。
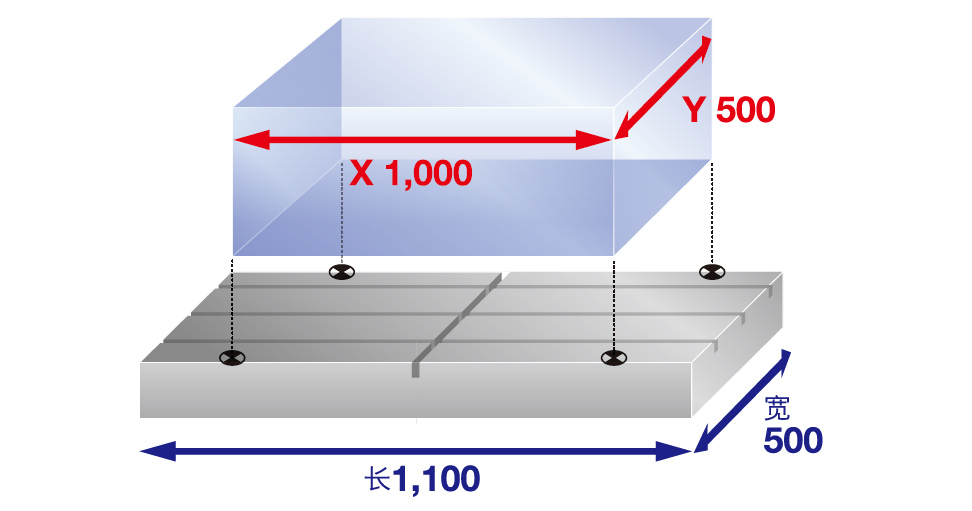
可搭载大型夹具
在扩大了宽和进深的同时,也加大了夹具范围,因此可搭载比以往更大的夹具。 另外也准备了与用途相应的最大为350mm的高立柱(选配)。
2.高生产性
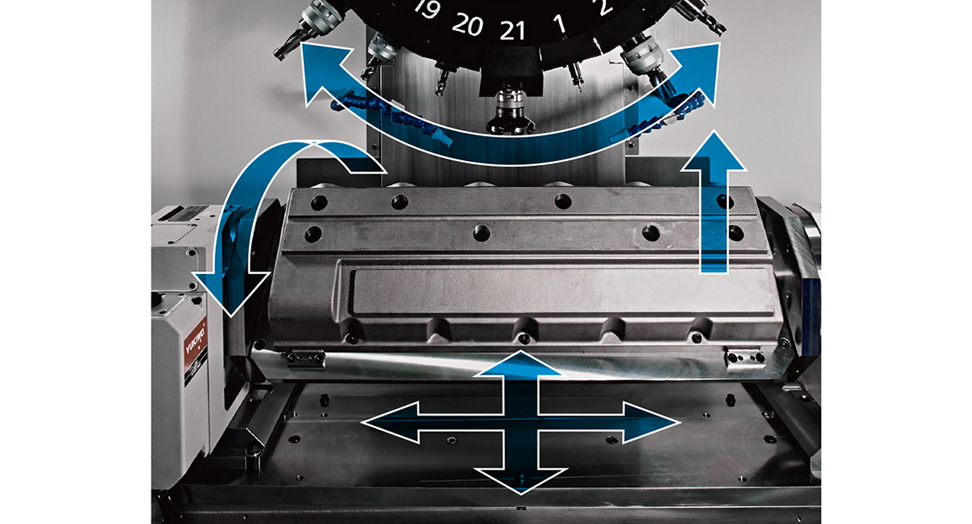
同时动作控制
由于刀具交换的同时,可执行XY轴、附加轴的定位,实现了无用时间的消减。
高加减速主轴
由于采用了高加减速主轴马达,主轴的启动/停止可在更短的时间内完成。
无停顿ATC
由于主轴的启动/停止、Z轴升降、刀库动作实现了高速化、更优化。因此可实现高速化刀具交换。
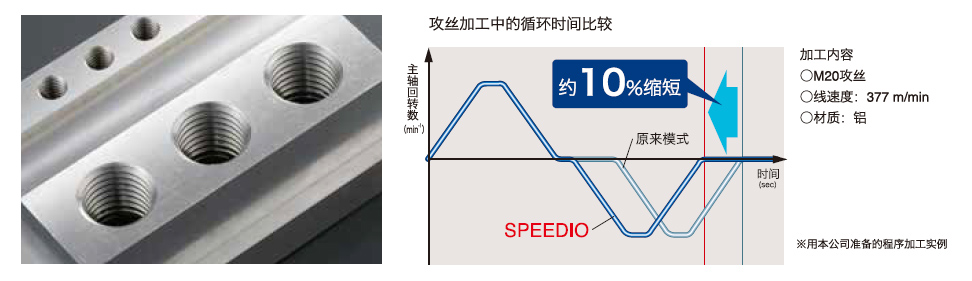
高响应性伺服
提高了伺服马达的响应性、更大程度缩小延迟。实现了高速刚性攻丝加工。
3.高信赖性
高信赖性
与加工范围扩大相对应的是提升了切屑排出性能。又搭载了空气辅助式刀具冲洗功能等能提升信赖性的各种机能。
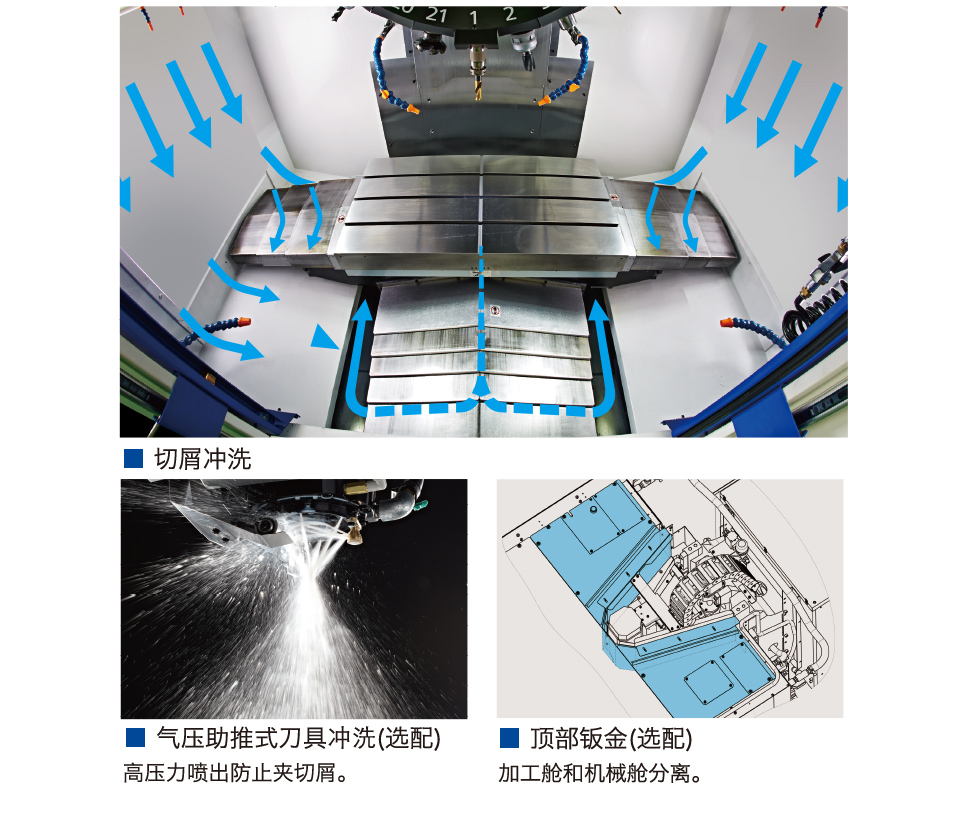
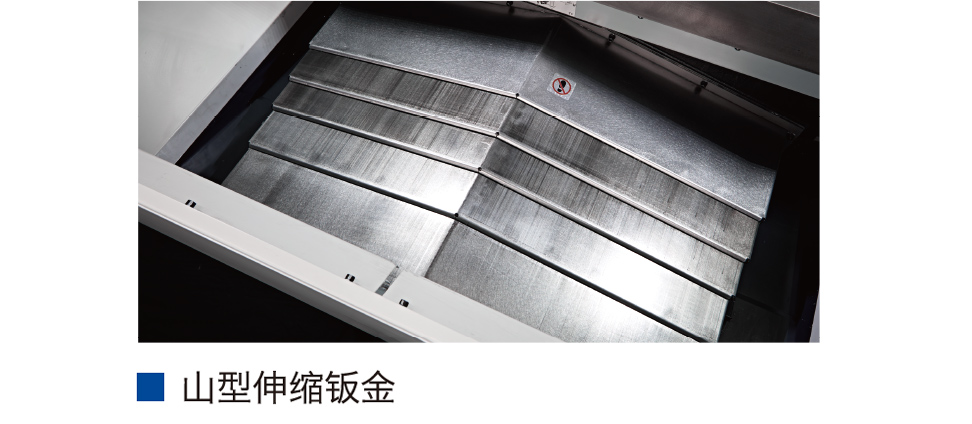
山型伸缩钣金
为了快速将加工舱内的切屑排出机外,XY轴均采用山型钣金的同时,切削冲洗泵设置了2段流量。
4.高环境性能
高环境性能
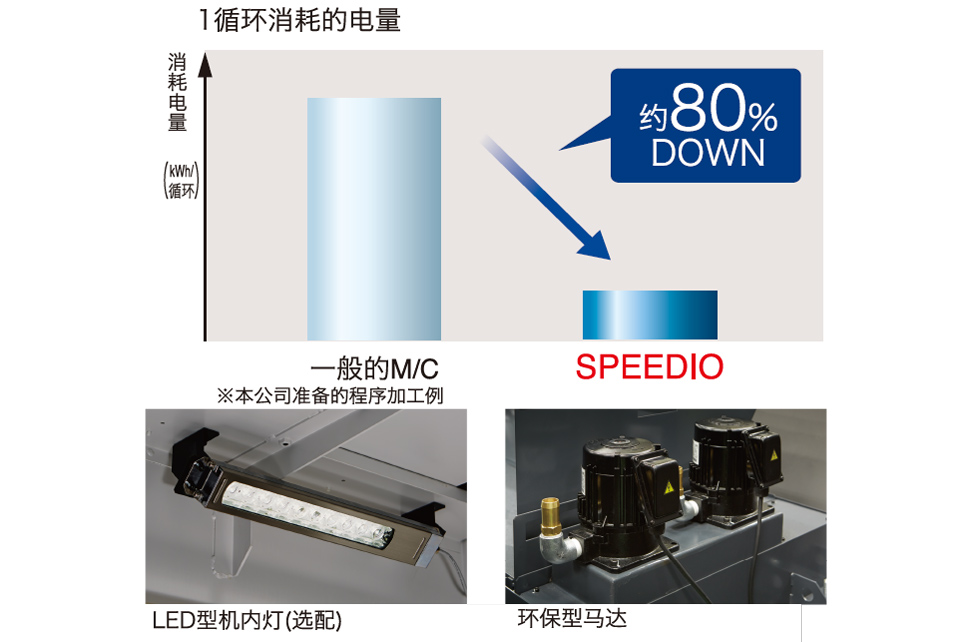
以电力低消耗、较少的空气使用量为首,也搭载了电力回收系统等各种各样的环保功能,实现了高环境性。
产品规格 | ||||
机型 | W1000Xd1/ W1000Xd1 RD *9 | |||
CNC系统 | CNC-C00 | |||
移动量 | X轴 | 1,000mm | ||
Y轴 | 500mm | |||
Z轴 | 300mm | |||
工作台上面和主轴端面间距离 | 180mm~480mm | |||
工作台 | 工作区域尺寸 | 1,100mm×500mm | ||
最大负载(均匀负载)重量 | 300kg(400kg)*1 | |||
主轴 | 主轴旋转速度 | 10,000min-1规格 : 10min-1~10,000min-1 | ||
10,000min-1高转钜规格(选配) : 10min-1~10,000min-1 | ||||
16,000min-1规格(选配) : 16min-1~16,000min-1 | ||||
攻丝中主轴转速 | MAX. 6,000min-1 | |||
锥孔 | 7/24 No.30号锥度 | |||
BT二面约束主轴 (BIG-PLUS) | 选配 | |||
中心出水主轴(CTS) | 选配 | |||
进给速度 | 快速移动速度 X×Y×Z轴 | 50m/min×50m/min×56m/min | ||
切削进给速度 | 1mm/min~30,000mm/min(X、Y、Z)*2 | |||
自动刀具交换装置
| 刀柄类型 | MAS-BT30 | ||
拉钉规格*3 | MAS-P30T-2 | |||
刀具库存数 | 14把 /21把 | |||
最大刀具长度 | 250mm | |||
最大刀具直径 | φ110mm | |||
最大刀具重量*4 | 3.0kg/把 (总重量25kg/14把、35kg/21把) | |||
刀具选择方式 | 就近随机 | |||
刀具交换时间*5 | Tool To Tool:0.8sec | |||
Chip To Chip:1.4sec | ||||
Cut To Cut:1.2sec | ||||
电机 | 主轴电机(10分/连续)*6 | 10,000min-1规格 : 10.1kW/6.7kW | ||
10,000min-1高转钜规格(选配) : 12.8kW/8.8kW | ||||
16,000min-1规格(选配) : 7.4kW/4.9kW | ||||
进给轴电机 | X、Y轴 : 1.0kW / Z轴: 2.0kW | |||
所需动力源 | 电源 | AC200V ±10%、50/60Hz ±1Hz | ||
电源容量(连续) | 10,000min-1规格 : 9.5kVA | |||
10,000min-1高转钜规格(选配) : 10.4kVA | ||||
16,000min-1规格(选配) : 9.5kVA | ||||
空气 压源 | 常用 气压 | 0.4MPa~0.6MPa(推荐值:0.5MPa)*7 | ||
所需 流量 | 45L/min | |||
机器尺寸 | 机器高度 | 2,532mm | ||
所需占地面积(控制装置门打开时) | 2,410mm×2,442mm [2,967mm] | |||
机床重量(包括控制装置和防护罩) | 3,300kg | |||
精度*8 | 轴的双向定位精度 (ISO230-2:2006) | 0.006mm~0.020mm | ||
轴的双向重复定位精度性 (ISO230-2:2006) | 0.004mm不到 | |||
标准附件 | 说明书/1本、地脚螺栓/4只、水平垫板/4个、防溅挡板(手动门)/1套 | |||
*1X/Y轴的加速度需要调整。 | ||||
NC装置规格 | ||||
CNC装置型式 | CNC-C00 | |||
控制轴数 | 5轴(X、Y、Z、付加轴2轴) | |||
同步控制轴 | 定位 | 5軸(X、Y、Z、A、B) | ||
定位插补 | 直线:4轴(X、Y、Z、附加轴1轴) | |||
圆弧:2轴 | ||||
螺旋/锥形插补:3轴 (X、Y、Z) | ||||
最小设置单位 | 0.001mm、0.0001inch、0.001° | |||
最大指令值 | ±9999.999mm 999.9999inch | |||
显示 | 12.1英寸彩色显示 | |||
存储容量 | 100MB(程序和数据库的总和) | |||
外部通信功能 | USB、以太网、RS232C | |||
可注册程序 | 4,000个(程序和数据库的总和) | |||
程序格式 | NC语言、对话方式(参数切换)、对话程序→NC程序可变换 | |||
NC机能 | 绝对/增量 | 机内灯自动断电(节能机能) | ||
英制/公制 | 热变位补偿系统II(X、Y、Z轴) | |||
拐角C/拐角R | 攻丝回退功能 | |||
坐标回转 | 自动工具计测 *1 | |||
同步攻丝 | 波形表示 | |||
坐标系设置 | 操作测量 | |||
空运转 | 外部输出入按键 | |||
程序重启 | 高精度模式B I(预读30个程序段) | |||
背隙补偿 |
| |||
螺距误差补偿 | (NC) | |||
快速进给倍率 | 扩张工件坐标系 | |||
切削进给倍率 | 缩放 | |||
报警记录(1,000个) | 镜像 | |||
状态记录 | 菜单编程 | |||
机床锁定 | 程序补偿输入 | |||
计算机遥控 | 工具长度计测 | |||
内藏PLC | 工具直径补偿 | |||
马达绝缘电阻计测 | 宏程序功能 | |||
按键记录 | 局部坐标系统功能 | |||
高精度模式AIII | 单向定位 | |||
工具长度测定 | 录音带运行机能 | |||
工具寿命管理/备用刀具 |
| |||
背景编集 | (对话) | |||
图形显示 | 动作程序 | |||
子程序 | 调度程序 | |||
螺旋/圆锥插补 | 刀具自动选择 | |||
刀具清洗堵塞检测 | 切削条件自动设定 | |||
自动关机(节能机能) | 工具长度自动补偿 | |||
待机模式(节能机能) | 工具直径自动补偿 | |||
冲洗装置延迟 | 未知数输入自动计算 | |||
冷却箱自动关闭 | 加工顺序控制 | |||
NC機能 特別仕様 | 记忆容量扩张(约500MB) | (NC) | ||
高精度模式B II(预读200个程序段、平滑路径补正) | 辅助宏程序指令 *2 | |||
主轴转速调节按钮 | 插入指令宏 | |||
*1测定器由客户自行配备。 | ||||
播放列表
S1000X1 铝制工件的高速加工
W1000Xd1 视频