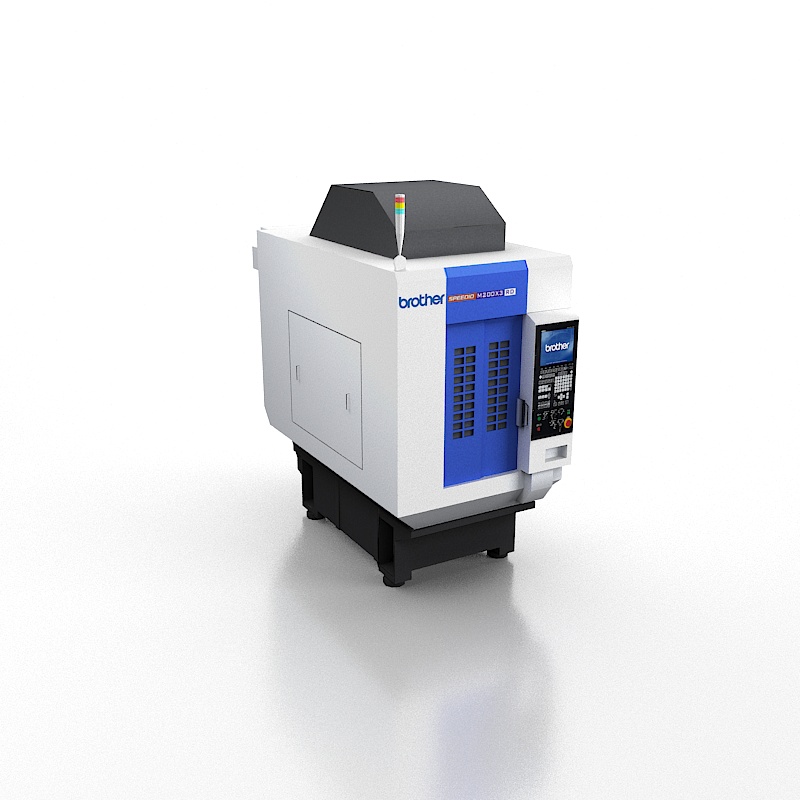


1.量产型复合加工的效果
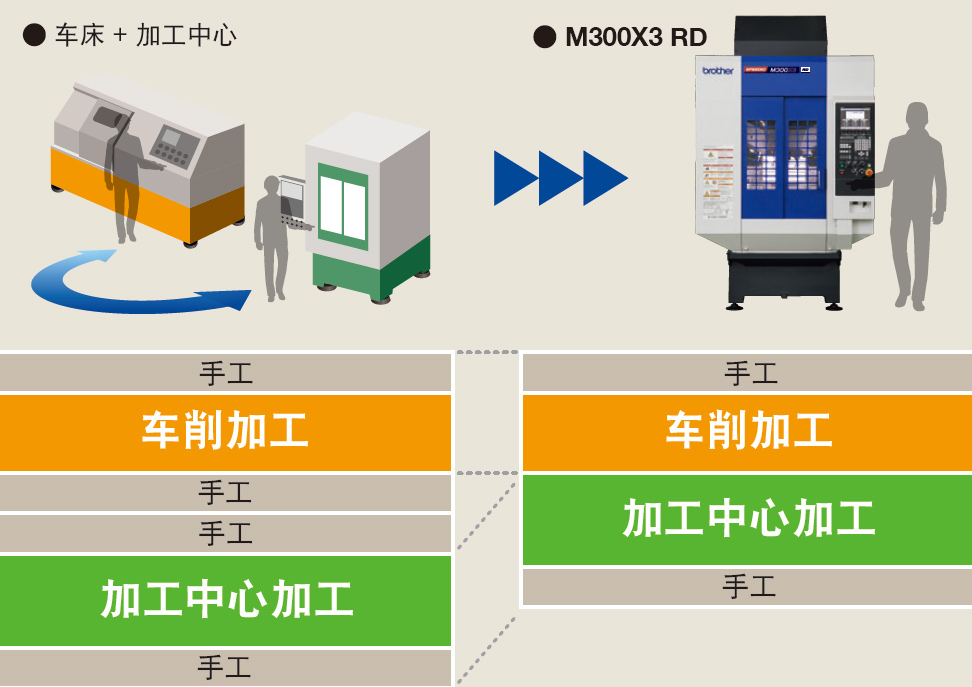
工程集约到1台机
能够把车削加工和加工中心加工分开的产品集约到1台机器上加工, 由此机器间的手工作业时间得到削减。
2.可实现复合加工的机械结构
在保证各轴的刚性和刚度平衡的同时,机床结构紧凑,刀库构造也是自主研发。
倾斜轴(A轴)
倾斜轴(A轴) 采用滚子齿式凸轮。高保持力和无间隙结构可实现高速和高精度的分度。
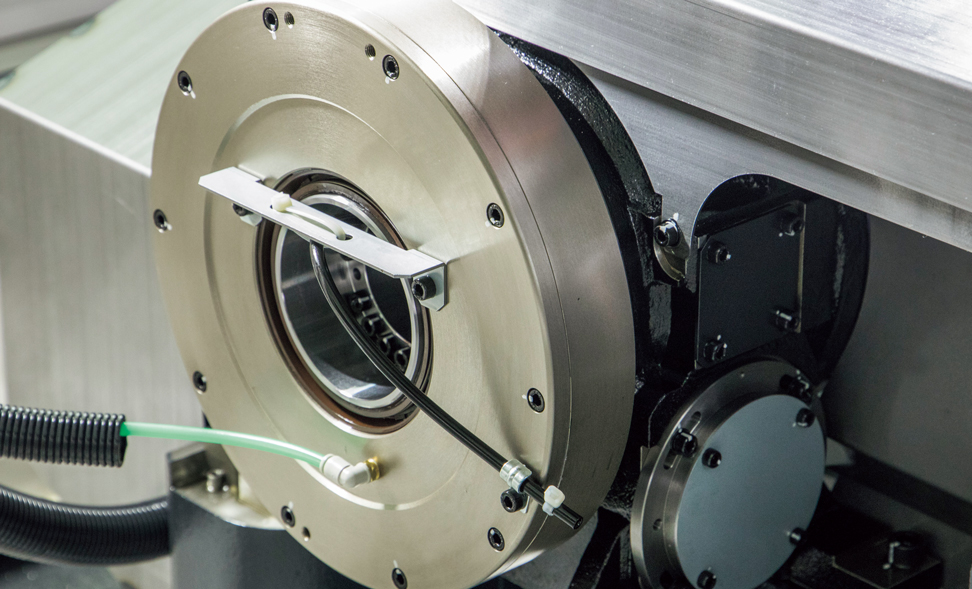
车削主轴(C轴)
车削主轴(C轴)采用了高速、高输出的内置DD马达。这实现了高效的车削和高速的分度。
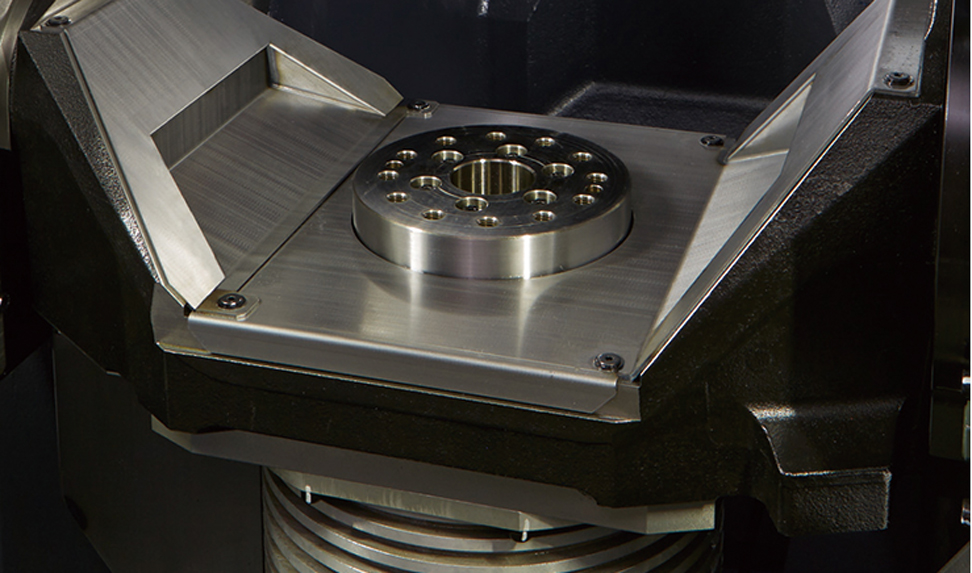
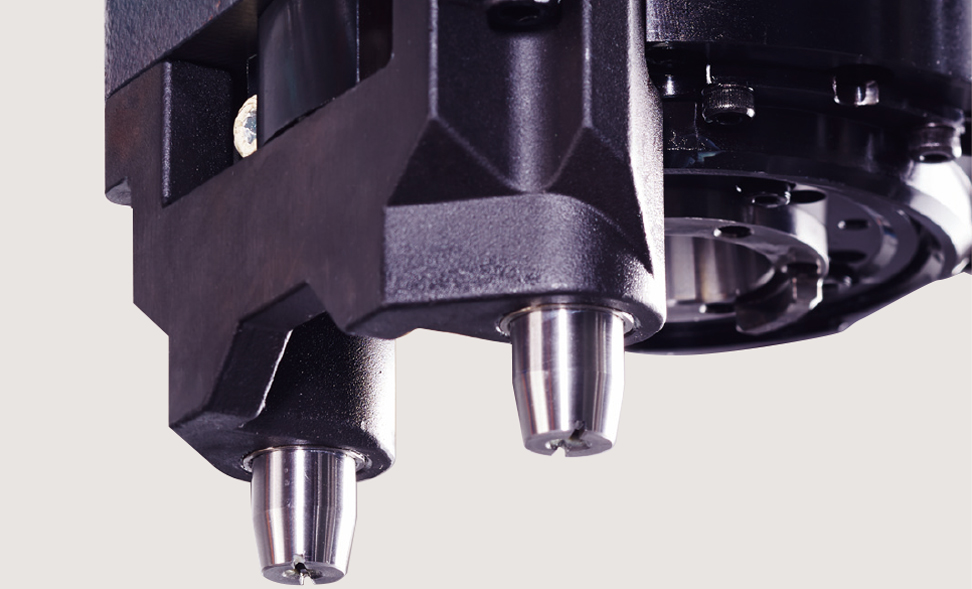
双柱塞锁定
独创的双柱塞锁定用于固定车刀,实现了出色的刀具交换重复定位精度。
3.生产性
高加减速主轴
高加减速主轴马达、高反应伺服控制系统,实现了主轴、车削主轴起动/停止的高速化。
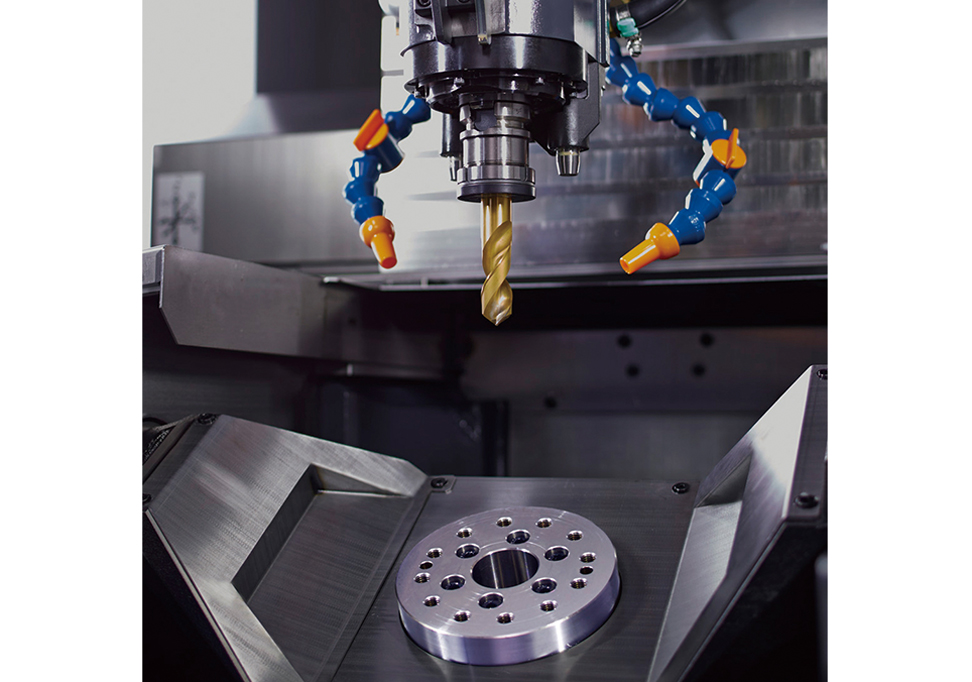
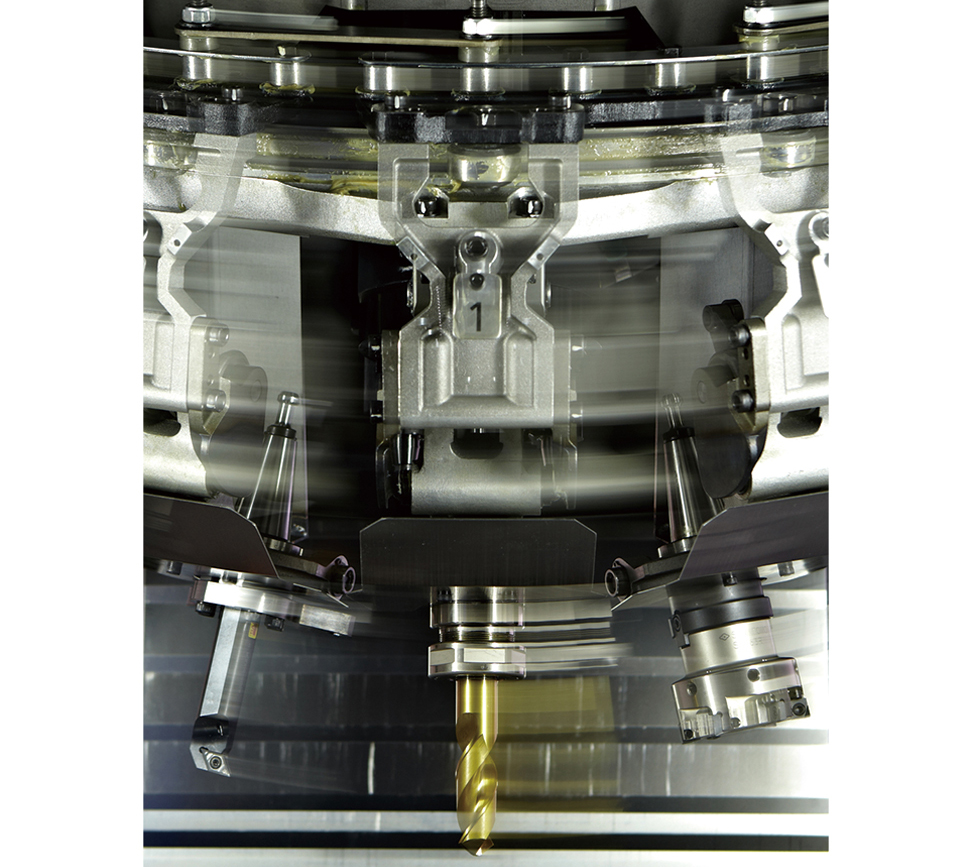
高速刀具交换
22把重量平衡性能优秀的紧凑型刀库,通过优化控制、无停顿,实现了高速换刀。
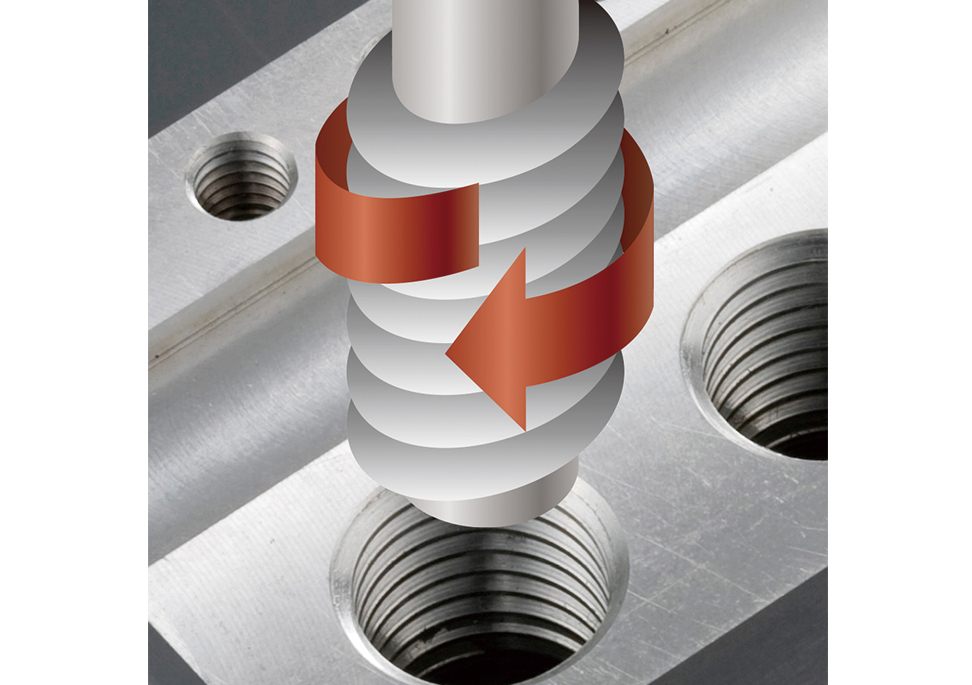
高速同步攻丝
独有的同步攻丝控制系统,能实现高速且高精度的攻丝加工。
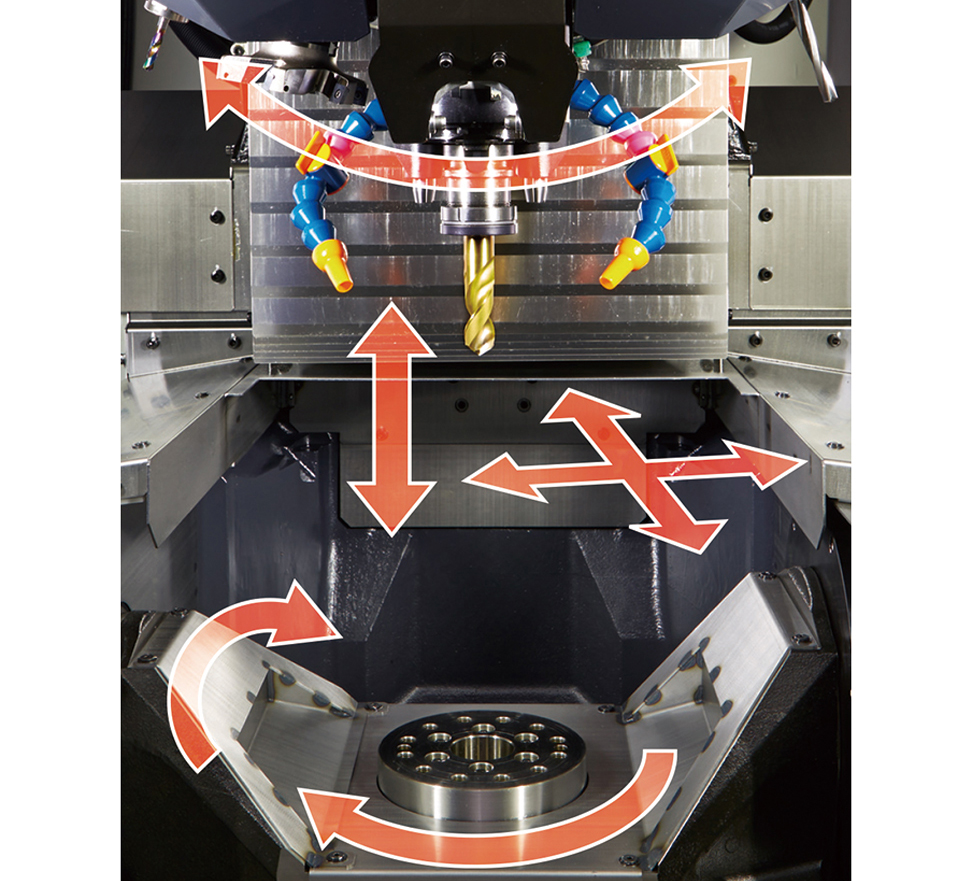
同时动作
刀具交换的同时执行XYZ轴、AC轴的定位,因此更进一步减少时间的浪费。
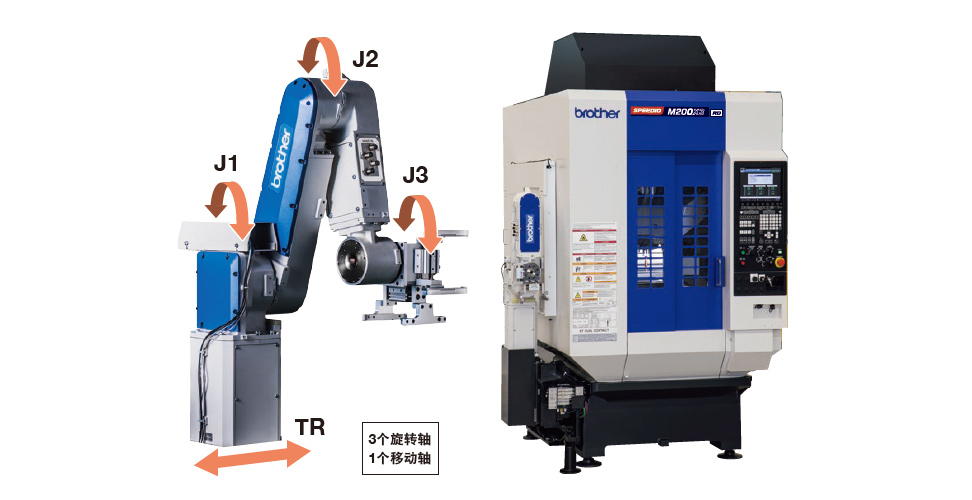
减少人力的自动上下料装置 (M200X3 RD)
简单、紧凑、易于安装
l 专门用于装卸工件
l 紧凑安装在机床侧面
l 控制器内置在机床控制箱中
4.加工能力
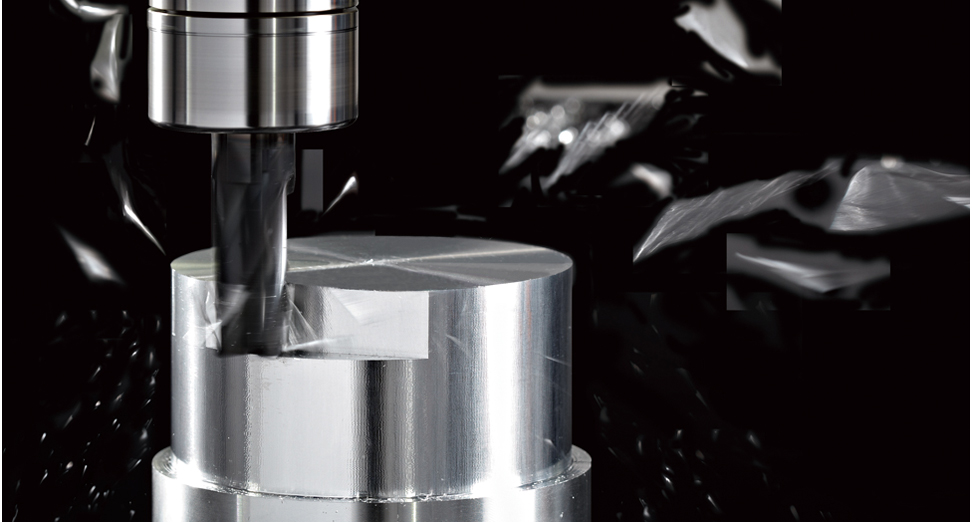
加工中心加工能力
具有中高速领域的高扭力主轴,能实现铝、铁的高速高效率加工。
车削加工能力
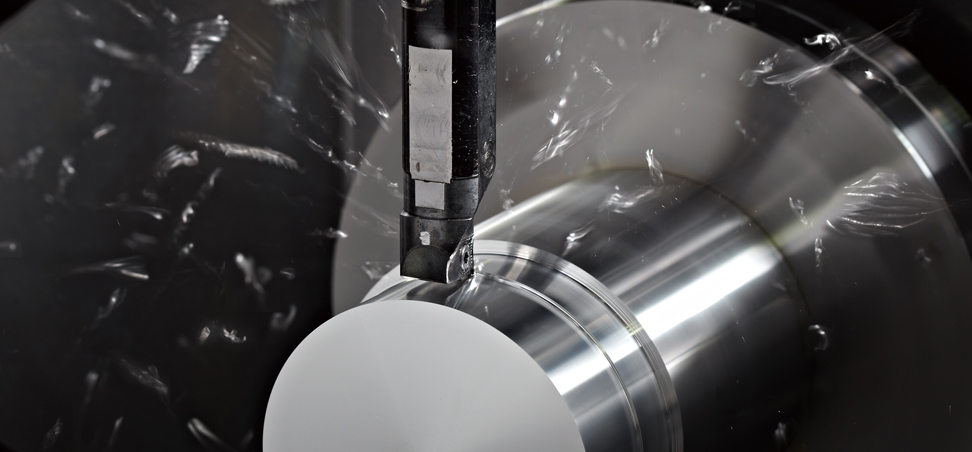
最高转速2,000 min-1 (M200X3 RD) 的高输出车削主轴以及双柱塞锁定方式,因此能发挥出高车削能力。
5.可靠性和可操作性
可靠性
随着机床面积的扩展,排屑性能和处理能力得到了提高。
此外,机床还配备了切屑侧面冲洗和气压助推式刀具清洗装置等提高设备可靠性的功能。
l 中心槽结构
l 带离心式过滤器的水箱 (CTS的特殊选购项)
可操作性
搭载了本公司自行开发的机电一体化的数控系统[CNC-C00系统]。
配备刀具监测功能
l ATC监测
l 加工负载监测功能
l 螺纹切削功能
l USB插口
l PLC功能
机器本体规格 | ||||
机型 | M300X3 *8 | M200X3 *8 | ||
CNC装置型号 | CNC-C00 | |||
各轴行程 | X轴 | 300mm | 200mm | |
Y轴 | 440mm | 440mm | ||
Z轴 | 305mm | 305mm | ||
A轴 | 120~-30度 | 120~-30度 | ||
C轴 | 360度 | 360度 | ||
工作台 | 工作台尺寸 | Φ170mm | Φ140mm | |
工作台面形状 | 遵循ISO702-4(JISB6109-2)主轴编号5 | |||
最大承载重量 | 工作台侧 75kg / 尾座侧 11kg | 工作台侧 40kg / 尾座侧 11kg | ||
最大惯性 | 工作台侧 0.58kg・m2 / 尾座侧 0.04kg・m2 | 工作台侧 0.29kg・m2 / 尾座侧 0.04kg・m2 | ||
主轴 | 主轴转速 | 10,000min-1规格:10min-1~10,000min-1 | ||
16,000min-1规格(选配):16min-1~16,000min-1 | ||||
攻丝加工时主轴转速 | MAX. 6,000min-1 | |||
主轴锥孔 | 7/24锥度No.30 | |||
BT二面约束规格(BIG-PLUS) | 选配 | |||
中心出水主轴(CTS) | 选配 | |||
车削主轴 | 最高转速 | 1,500min-1 | 2,000min-1 | |
进给速度 | 快速移动速度 | 50m/min×50m/min×50m/min | ||
X×Y×Z轴 | ||||
切削进给速度 | 1mm/min~30,000mm/min(X、Y、Z)*7 | |||
分度速度 A×C轴 | A轴 50min-1 C轴 200min-1 | A轴 60min-1 C轴 200min-1 | ||
刀具交换装置 | 刀柄规格 | MAS-BT30 | ||
拉钉规格*4 | MAS.P30T-2 | |||
刀具容纳把数 | 22把 | |||
刀具最大长度 | 200mm | |||
刀具最大直径 | 80mm | |||
刀具最大重量*1 | 3.0kg | |||
刀具选择方式 | 随机就近旋转 | |||
刀具交换时间*5 | Tool To Tool | 0.8sec | 0.8sec | |
Chip To Chip | 1.6sec | 1.4sec | ||
电机 | 主轴用电机(10分/连续)*2 | 10,000min-1规格:10.1kW/7.0kW | ||
16,000min-1规格(选配):7.4kW/5.1kW | ||||
进给轴电机 | X、Y軸 1.0kW Z軸 1.8kW A軸 1.35kW | X、Y軸 1.0kW Z軸 1.8kW A軸 0.8kW | ||
车削主轴用电机 | 4.6kW | 3.6kW | ||
所需动力源 | 电源 | AC200V±10%、50/60Hz±1Hz | ||
电源容量(连续) | 10,000min-1规格:9.5kVA | |||
16,000min-1规格(选配):9.5kVA | ||||
气压源 | 常用气压 | 0.4MPa~0.6MPa(推荐值 0.5MPa)*6 | ||
所需流量 | 165L/min | |||
机床尺寸 | 机床高度 | 2,653mm | 2,603mm | |
机床占地面积 | 1,520mm×3,862mm | 1,280mm×3,862mm | ||
机床占地面积 | 2,880kg | 2,750kg (BV7-870为3,050kg) | ||
精度*3 | 各轴双向定位精度(ISO230-2:1988) | 0.006mm~0.020mm(X、Y、Z轴) 28秒以下(A、C轴) | ||
各轴双向重复定位精度(ISO230-2:2014) | 以下0.004mm(X、Y、Z轴) 16秒以下(A、C轴) | |||
标准配件 | 操作说明书/1册、 地脚螺栓/4个、 水平底盘/4个 | |||
*1由于刀具的最大重量会根据形状,重心等的位置不同而各异,因此仅为参考值。 | ||||
NC装置规格 | ||||
CNC装置型式 | CNC-C00 | |||
控制轴数 | 5轴(X、Y、Z、A、C) | |||
同时控制轴 | 定位 | 5轴(X、Y、Z、A、C) | ||
插补功能 | 直线 : 4轴(X、Y、Z、附加轴1轴) | |||
圆弧:2轴 | ||||
螺旋/锥形插补:3轴 (X、Y、Z) | ||||
最小设置单位 | 0.001mm、0.0001inch、0.001° | |||
最大指令値 | ±9999.999mm、 ±999.9999inch | |||
显示 | 12.1型彩色液晶显示屏 | |||
内存容量 | 100MB (程序及数据包的总合) | |||
外部通信功能 | USB接口、以太网、RS232C | |||
可登录程序数 | 4,000条 (程序及数据包的总合) | |||
程序格式 | NC语言方式 | |||
NC功能 | 绝对/增量 | 机内灯自动关闭 (节能功能) | ||
英制/公制 | 热变位自动补偿系统Ⅱ (X、Y、Z轴) | |||
拐角C/拐角R | 攻丝返回 | |||
坐标回转 | 自动工件计数 *1 | |||
同步攻丝 | 波形显示 | |||
坐标系设定 | 操作级别 | |||
空运行 | 外部输入输出按键 | |||
程序重启 | 高精度模式BⅠ (预读40条程序块) | |||
背隙补偿 | 波形外部输出 | |||
螺距误差补偿 | 屏幕截图 | |||
快速进给倍率 | 自动通知 | |||
切削进给倍率 | 逆时间进给 | |||
报警履历 (1,000个) | 主轴负载监测功能 | |||
状态履历 | ATC监测功能 | |||
机床锁定 | 扩展工件坐标系 | |||
计算机远程控制 | 缩放 | |||
内置PLC | 镜像 | |||
马达绝缘阻抗检测 | 菜单编辑 | |||
按键操作履历 | 可编程数据输入 | |||
高精度模式AⅢ | 刀具长度补偿 | |||
刀具长度测定 | 刀具半径补偿 | |||
刀具寿命管理/预备刀具 | 宏功能 | |||
背景编辑 | 局部坐标系功能 | |||
程序轨迹描画 | 单向定位功能 | |||
子程序 | DNC传输功能 | |||
螺旋/圆锥插补 | (车削功能) | |||
刀具冲洗过滤器堵塞检测 | 线速度恒定控制 | |||
自动关机 (节能功能) | 每转进给控制 | |||
待机模式 (节能功能) | 刀具位置补偿X、Y、Z | |||
切粉冲洗延时 | 刀尖R补偿 | |||
切削液自动关闭 (节能功能) | 螺纹切削 | |||
NC机能 特殊规格 | 内存容量扩充(约500 Mbyte) | 亚微米指令 *3 | ||
高速处理 *2 | 主轴倍率 | |||
回转夹具偏置功能 | 插入型宏 | |||
渐开线插补 | 倾斜面坐标设定 | |||
高精度模式BⅡ |
| |||
(预读200程序块、平滑路径补正) |
| |||
*程序容量在2MB以上的场合为扩充内存运行。 | ||||
播放列表
SPEEDIO M200X3 飞机零件